Plecakowe lasery czyszczące dużej mocy. Błyskawiczna ablacja rdzy, smaru i farby z rurociągów za pomocą wiązki światła (zamiast szlifierek).

Fotonika w walce z korozją. Koniec z inwazyjnym szlifowaniem stali
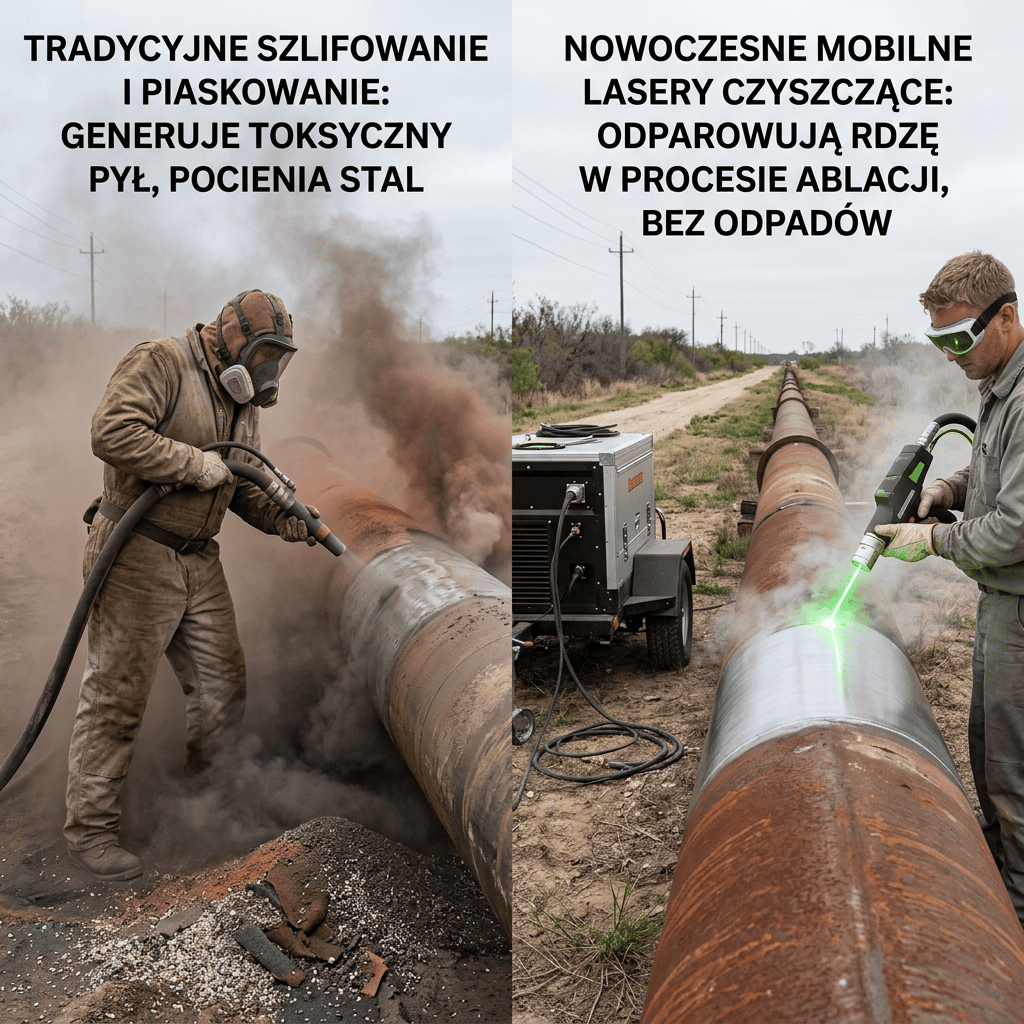
Przygotowanie rurociągów przesyłowych, zbiorników ciśnieniowych czy konstrukcji stalowych do badań nieniszczących (NDT) lub nakładania nowych powłok antykorozyjnych wymaga idealnie czystej powierzchni. Do tej pory Utrzymanie Ruchu było skazane na dwie brutalne i wysoce uciążliwe metody: mechaniczną obróbkę szlifierkami kątowymi oraz piaskowanie. Obie te technologie niosą ze sobą gigantyczne problemy logistyczne i strukturalne.
Szlifowanie tarczami ściernymi fizycznie zbiera zdrowy materiał bazowy. Powoduje to miejscowe pocienienie ścianki rurociągu, co przy rygorystycznych normach ciśnieniowych może skutkować dyskwalifikacją detalu. Z kolei piaskowanie (obróbka strumieniowo-ścierna) jest procesem potężnym logistycznie – wymaga wielkich kompresorów, ton ścierniwa, ubrań z nadmuchem oraz budowy namiotów ochronnych. Co gorsza, generuje góry toksycznych odpadów (wymieszany piasek z ołowianą farbą i rdzą), których utylizacja kosztuje krocie.
Fizyka ablacji laserowej (Sublimacja w ułamku sekundy)
Rewolucją technologiczną, która zmienia zasady gry w utrzymaniu infrastruktury ciężkiej, są mobilne systemy czyszczenia laserowego, zminiaturyzowane do formy plecaka roboczego. Urządzenie o wadze niespełna 15 kg wyposażone jest w generator lasera włóknowego o mocy od 200W do 500W, emitujący światło podczerwone (najczęściej o długości fali 1064 nm).
Gdy operator omiata rdzę wiązką światła pulsacyjnego (krótkie impulsy nanosekundowe o gigantycznej mocy szczytowej), zachodzi zjawisko ablacji. Ciemna, oksydowana powłoka rdzy lub farby natychmiast pochłania energię świetlną. Gwałtowny wzrost temperatury powoduje zerwanie wiązań chemicznych – rdza dosłownie sublimuje, odparowując w postaci mikroskopijnego obłoku plazmy i gazu (natychmiast wciąganego przez zintegrowany odciąg). Najważniejsza zasada fizyki w tym procesie polega na tzw. progu ablacji: czysta, błyszcząca stal odbija wiązkę lasera niczym lustro. Dzięki temu światło czyści brud, ale zatrzymuje się na zdrowym metalu, nie uszkadzając go nawet w jednym mikrometrze.
Porównanie technologii czyszczenia infrastruktury
Mimo wyższego progu wejścia (koszt zakupu lasera jest nieporównywalnie wyższy niż szlifierki), technologia ta drastycznie tnie koszty zmienne. Zakład przemysłowy całkowicie eliminuje wydatki na ścierniwo, tarcze szlifierskie oraz drogą utylizację skażonych odpadów po piaskowaniu. Co najważniejsze, brak utraty grubości ścianki (profilu bazowego) przy rutynowym czyszczeniu spoin wydłuża żywotność certyfikowanej infrastruktury ciśnieniowej o całe dekady.

Author: INTEGRATORPRZEMYSŁOWY.PL